

ステンレス鋼の研磨加工では、2B肌やプレス肌、鋳肌といった素材の初期状態によって、必要な工程数や使用する研磨剤が異なる。#400のベルト目が残ったまま次工程に進むと、後工程の鏡面仕上げで傷が消えないという問題が起こりやすい。本記事では、研磨布、バフ、バフ研磨剤を製造する株式会社光陽社の製品ラインナップをもとに、ステンレス鋼の下地調整から鏡面仕上げまでの研磨フローと、各工程で使われる研磨剤・バフの組み合わせを整理する。
目次
鉄・ステンレス鋼用バフ研磨剤のラインナップ
光陽社は、鉄・ステンレス鋼用のバフ研磨剤だけでも固形・液状合わせて20種類以上を製造している。色や入目(重量)が製品ごとに異なり、粗磨き用から鏡面仕上げ用まで、切れと光沢のバランスに応じて使い分ける設計になっている。
サイザー1(黒/20本)
対応液状研磨剤:LC-194(グレー/10L)/サイザルバフに使用。粗磨き用、#240〜のベルト目除去。
サイザー46(ピンク/20本)
対応液状研磨剤:LC-396(白/10L)/サイザルバフに使用。粗磨き用、#240〜のベルト目除去。
白棒1300(アイボリー/50本)
サイザルバフに使用。ステンレス鋼板#400仕上げに適する。
他17品目
中磨き・仕上げ用、ノンクロム対応等。
青棒K-1(緑/30本)
対応液状研磨剤:LC-138(緑/10L)/綿バフに使用。ステンレス鋼板#600仕上げに適する。
青棒G-546(緑/30本)
綿バフに使用。鏡面仕上げ用、光沢最良。
ステンレス鋼研磨加工のフローチャート
実際の現場では、光陽社が示す研磨加工のフローに沿って、素材の下地状態ごとに使用する研磨ベルトやバフ工程を選び分ける。
↓
研磨ベルト#400(V=1200〜1800m/min)
エメリーバフ#250+トリポリ塗布(V=1800〜2400m/min)
研磨ベルト#60〜#400(2・3番手毎に選定)
↓
洋食器:サイザー46/器物:ライムM-343・プリンスライム/その他:サイザー46
↓
鉄物はこの段階でめっき加工に進むのが一般的
綿バフに青棒・アロックス系を使用し#600仕上げまで磨き上げる
実演:ステンレス鋼(SUS304)スプーンの研磨工程
上記のフローのうち「2B肌でキズがある場合」のルートを、実際のワークで再現した実演工程を紹介する。対象はステンレス鋼(SUS304)製スプーンで、素地の状態から鏡面仕上げまでを3つの工程に分けて進める。
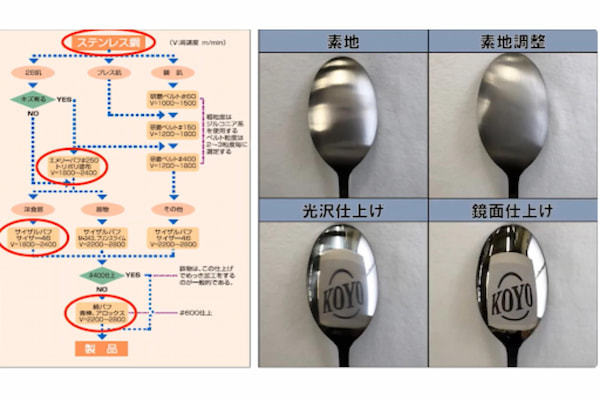
工程①:素地調整
素地にキズがある場合、ユニフラップを使用して素地調整を行う。今回のワークは丸みを帯びた形状のため、弾力性に優れ曲面に馴染みやすいRタイプを選定している。ユニフラップ#400の研磨目は、エメリーバフ#250または#320による目つぶし研磨の仕上がり面よりも粗くなるため、選定時には現在使用している番手よりも細かい番手を選ぶことがポイントになる。さらに、バフ研磨剤「トリポリK-1」などを塗布して目つぶし研磨を行うことで、エメリーバフの研磨目により近づけることができる。
工程②:バフ粗磨き工程
素地調整した状態から、粗バフ工程で光沢を出していく。ここでは最も汎用性の高いオープンサイザルバフを使用する。オープンサイザルバフはバフ表面に緩やかなヒダが付いているため適度な柔軟性があり、広幅の研磨面でも均一な仕上がりになる。バフ研磨剤には、研磨力が大きいサイザー46を使用する。
工程③:バフ仕上げ工程
#400仕上げ(光沢を出した状態)後に鏡面仕上げにするには、バイヤス綿バフを使用した後、オープン綿バフを使用することにより鏡面に近づく。仕上げ工程で使用するオープン綿バフは、当たりが柔らかくバフ目が目立ちにくいため仕上げに適している。オープン綿バフは断面のヒダの数が少ない1号と多い2号があり、金属研磨ではC生地を使用した2号Cが一般的である。バフ研磨剤には、青棒シリーズの中でも研磨力が大きく光沢感に優れたバランスの良い青棒K-1を使用する。
この3工程を経ることで、素地の状態から光沢仕上げ、さらに鏡面仕上げへと段階的に表面状態が変化していく。光沢仕上げの時点でも周囲の景色が映り込む程度の光沢は出ているが、鏡面仕上げまで進めると、より鮮明に映り込むレベルまで反射率が高まる。
製造現場がバフ研磨剤を組み合わせて使い分ける理由
光陽社の鉄・ステンレス鋼用バフ研磨剤が20種類以上に及ぶのは、多種多様な作業目的(キズ取り、光沢出し、鏡面仕上げなど)をすべてカバーすることは容易ではないため、用途や目的に合わせて最適なバフとバフ研磨剤を選択できるようラインナップされている。
バフとバフ研磨剤の組み合わせ例
粗磨き:サイザー46、ローヤルレッドなど → サイザルバフ
中磨き:プリンスライム、M-343など → サイザルバフ・綿バフ
仕上げ:青棒K-1、アロックス5など → 綿バフ
活用分野・市場
ステンレス鋼加工(洋食器・器物等)
主な用途:プレス肌・鋳肌からの下地研磨、#400仕上げ、鏡面仕上げ/対応製品・サービス:サイザー46、青棒K-1、青棒G-546 他
一般金属・器物の中磨き仕上げ研磨
主な用途:中磨き〜仕上げ研磨/対応製品・サービス:ローヤルレッド、プリンスライム
塗装面の研磨・つや出し
主な用途:塗装面の均し研磨とつや出し/対応製品・サービス:サンライト、ポリマール
木工・各種基材の仕上げ研磨
主な用途:木工塗装面や各種基材の耐水研磨/対応製品・サービス:ポリネット、ポリテックスホイール
まとめ
ステンレス鋼の研磨加工は、素材の初期状態に応じて研磨ベルトの番手を選び、サイザルバフとバフ研磨剤の組み合わせでベルト目を除去し、綿バフとバフ研磨剤で鏡面まで仕上げるという段階的な工程で成り立っている。光陽社は、この各段階で使う研磨布、バフ、バフ研磨剤を1926年の創業以来製造してきたメーカーである。
